

Погружная термопара для точного измерения температуры в жидкостях и сыпучих средах
2026-10-26
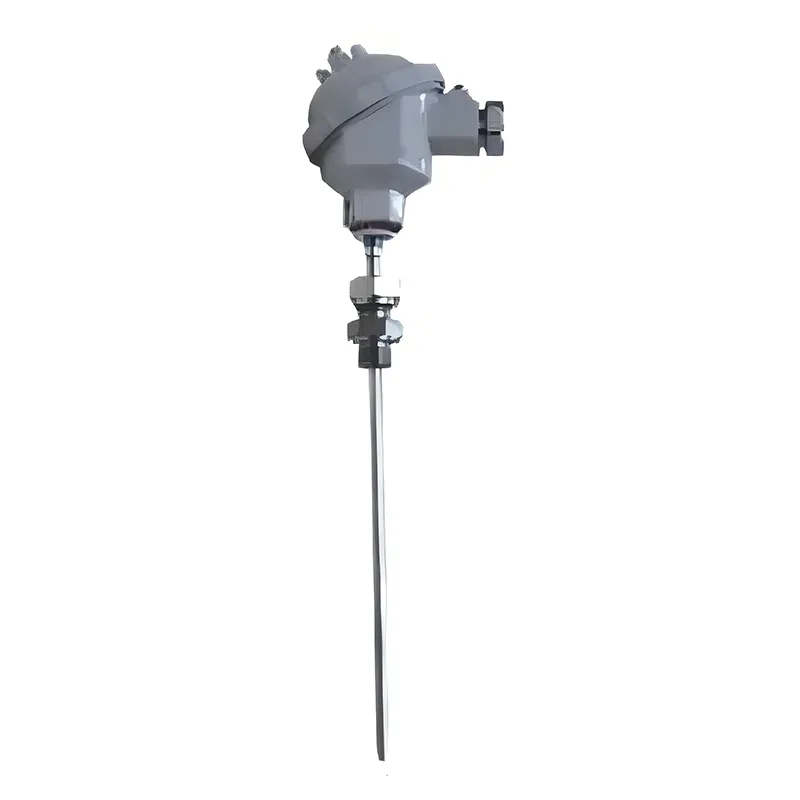
Погружная термопара — не просто датчик температуры. Это точный, быстрый и надёжный инструмент для контроля технологических процессов там, где другие решения дают сбой: в кипящем масле реактора, в суспензии полимеров, в сыпучем цементе на конвейере или в агрессивном щелочном растворе. Мы не раз сталкивались с ситуацией, когда клиент заменял ртутный термометр на цифровой датчик — и получал расхождение до 8 °C из-за неправильного погружения, отсутствия теплового контакта или игнорирования времени термической инерции. Именно поэтому выбор погружной термопары требует понимания не только диапазона, но и геометрии, материала чехла, способа крепления и условий эксплуатации.
Когда стандартный термометр не подходит — и почему
Термопары общего назначения часто монтируются в штуцерах или фланцах. Но в жидкостях с низкой теплопроводностью — например, в силиконовых маслах или расплавах парафинов — такой подход приводит к ложным показаниям. Тепло не успевает передаваться от среды к чувствительному элементу через стенку штуцера. То же происходит в сыпучих средах: зерно, песок, гранулы ПВХ плохо контактируют с поверхностью датчика. Решение — прямое погружение рабочей части в среду. Но не любая термопара выдержит это. Нужна конструкция с герметичной защитной гильзой, устойчивой к вибрации, гидроударам и механическому истиранию.
На практике мы видим три типичные ошибки при выборе:
Как работает погружная термопара: техника, а не магия
Рабочий принцип остаётся классическим: термоэлектроды из хромеля и алюмеля образуют термопару типа К. Но ключ — в исполнении. У погружных моделей чувствительный узел расположен в конце герметичной гильзы, заполненной оксидом магния. Это обеспечивает высокую теплопроводность и электрическую изоляцию. Гильза выполнена из стали 316L или титана — в зависимости от агрессивности среды. Длина погружения варьируется от 50 до 1500 мм, диаметр — от 3 до 12 мм. Чем тоньше гильза — тем быстрее отклик, но ниже механическая прочность.
Важно: погружная термопара не измеряет «температуру среды», а регистрирует температуру своей собственной гильзы. Поэтому калибровка проводится в реальных условиях — в ванне с перемешиваемой жидкостью или в калибровочном песке при заданной плотности уплотнения. Мы всегда рекомендуем заказывать индивидуальную поверку по ГОСТ Р ИСО/МЭК 17025 с протоколом, а не ограничиваться заводской метрологической справкой.
Что проверить перед покупкой — чек-лист для инженера
Перед тем как выбрать конкретную модель, ответьте на пять вопросов:
Почему качество сборки решает всё
Мы тестировали 12 образцов погружных термопар от разных поставщиков в циклическом режиме: −40 °C → +250 °C → −40 °C, 500 циклов. Три модели показали дрейф показаний свыше 2,5 °C после 200 циклов. Причиной стала неоднородность сварки термоэлектродов и микротрещины в керамическом наполнителе гильзы. На производственной базе ООО Янчжоу Чуньхуэй Автоматизация Приборы все термопары проходят трёхступенчатую проверку: визуальный контроль сварного шва, измерение сопротивления изоляции при 500 В постоянного тока и термоциклирование в климатической камере. Только после этого — калибровка в трёх точках по эталонному платиновому термометру.
Погружная термопара — это не расходник, а элемент системы управления. Её отказ может остановить линию, исказить данные аналитики или привести к браку партии. Поэтому мы рекомендуем рассматривать не цену единицы, а стоимость владения: срок службы, частоту поверок, простоту замены и поддержку на этапе внедрения. Компания ООО Янчжоу Чуньхуэй Автоматизация Приборы предоставляет технические консультации по подбору, чертежи крепления под конкретный фланец и схемы подключения на сайте chunhuiyb.com. Потому что точное измерение температуры начинается не с датчика — а с правильного вопроса.